Case Studies
Produzione interna e terzisti: come si organizza una manifattura
Una manifatturiera di 35 persone che costruisce armadi elettrici riporta distinta, terzista e riordino in un documento solo. Il caso completo con Zelo ERP Produzione.
Tiziana ha trentanove anni e coordina produzione e logistica in un’azienda di trentacinque persone che costruisce armadi elettrici per l’impiantistica industriale. La piegatura, il montaggio e il cablaggio avvengono in officina; la verniciatura a polvere la fa un terzista, le Smalterie Tagliamento, che ritira i telai montati a secco e li ridà pronti in una settimana. Il prodotto di punta si chiama AE-40: per ogni lotto se ne producono quaranta, con due guide din a pezzo e un gruppo elettrico.
Un lotto nuovo parte la settimana prossima. La distinta è su un foglio di calcolo condiviso, aggiornato a settembre da un tecnico che ora non c’è più; la chiamata al terzista la fa Tiziana di mattina, con il prezzo concordato l’ultima volta a voce; le guide din le ha ordinate il magazziniere quando le ha viste basse, tre giorni fa. Sul muro dell’officina c’è una lavagnetta con i pezzi fatti fino a ieri.
Dove si rompe il flusso di lavoro
La distinta vive in un foglio di calcolo. La distinta dell’AE-40 esiste, ma in tre versioni: quella di settembre, quella che usa l’ufficio tecnico e quella stampata e appesa al banco di montaggio, corretta a penna dopo un cambio di gruppo elettrico. Ogni lotto si prepara incrociando le tre, e quando una quantità non torna si decide in chiamata. Il costo del materiale si somma a mano su un foglio a parte.
Il terzista è una telefonata. La verniciatura parte quando qualcuno ricorda di chiamare. Poi arriva una email con il numero di pezzi, un altro scambio di messaggi per la data di consegna, e a fine mese una fattura che riporta solo “lavorazione come da ordine”. Nessun documento collega quella fattura al lotto per cui il materiale è uscito: se il prezzo cambia, se i pezzi tornano con un difetto, la conta dei numeri si risolve a memoria.
Le materie prime si ordinano a occhio. Le guide din finiscono sempre nel momento peggiore: il magazziniere se ne accorge quando prepara il prelievo dal magazzino, l’ordine al fornitore parte quella sera, e i cinque giorni di consegna diventano una settimana di produzione ferma. Con ventitré riferimenti di acquisto e quattro lotti al mese, l’occhio esperto non basta più: prima o poi la stima manca il bersaglio, e generalmente questo si paga in straordinari.
Lo stato della produzione sta in officina, non in ufficio. Quanti AE-40 ha finito la linea oggi? Lo sa chi c’è, e solo finché c’è. Il commerciale promette al cliente una data a sensazione, la pianificazione del lotto successivo si fa sovrapponendo due fogli, e quando l’operatore di cablaggio è in ferie nessuno sa da che pezzo riprendere. La lavagnetta è il sistema informativo dell’azienda.
La movimentazione è fatta di fogli. I prelievi di componenti si annotano su un foglio al banco, il carico delle giacenze arriva a fine settimana in blocco, e il magazzino “virtuale” resta indietro di cinque giorni sul reale. Un lotto che consuma le guide din di due lotti e ne ritira cento per prudenza crea differenze che si scoprono all’inventario annuale.
Il costo del pezzo si calcola a fine anno. Quanto costa un AE-40? Materiale, ore di officina, verniciatura: tre fogli diversi, aggiornati in momenti diversi, uniti in un calcolo che fa il commercialista quando servono i dati per il bilancio. I preventivi nuovi si fanno col prezzo del 2023, e se il rame sale del dieci per cento se ne accorge chi tiene la contabilità. Ma solo sei mesi dopo.
Prima il metodo, poi lo strumento
Tre decisioni organizzative precedono qualsiasi approccio informatico:
- Una distinta base unica per ogni prodotto, con una sola versione valida: chi produce, chi acquista e il terzista lavorano tutti sullo stesso documento.
- Un fornitore e un prezzo registrati per ogni prodotto da acquistare, terzista compreso: la lavorazione esterna ha un listino come l’ha una vite.
- Scorte minime e massime decise per riferimento critico, con l’intesa su chi le controlla e quando: la regola sostituisce l’occhio del magazziniere, non il suo giudizio.
Come interviene Zelo ERP
In Zelo ERP il lotto dell’AE-40 nasce da un documento solo: la distinta base del prodotto finito. Le righe portano componenti e lavorazioni; l’ordine di produzione, l’acquisto al terzista e la lista del prelievo si tirano fuori da lì.
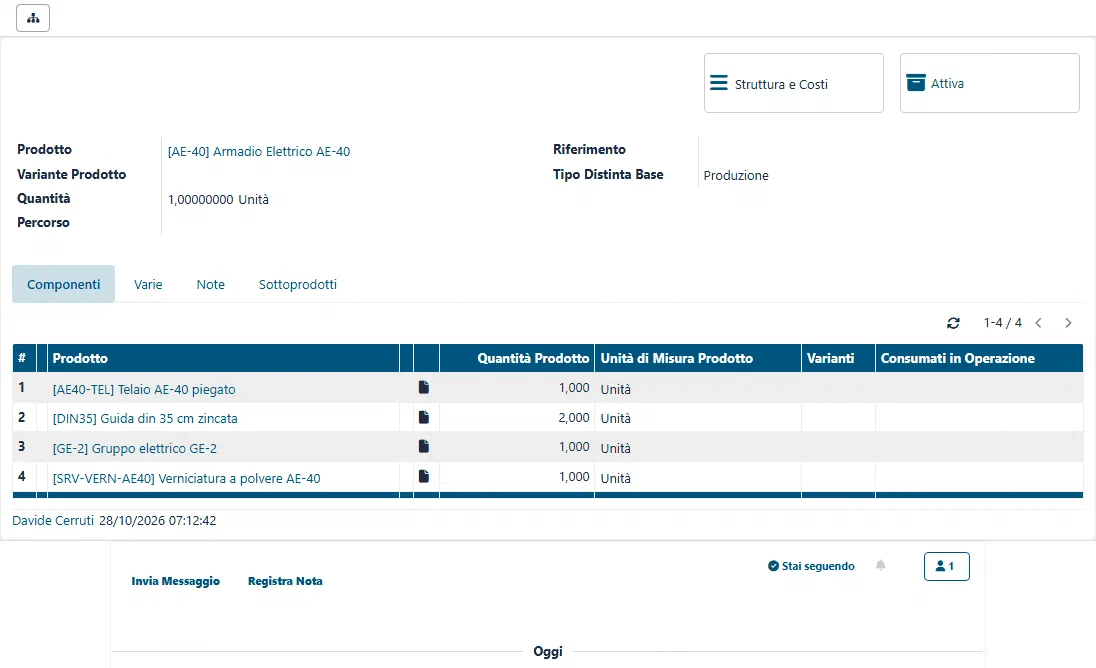
La distinta è il documento, per tutti
Il prodotto finito ha la rotta “Produci” e la sua distinta elenca, per un pezzo: un telaio piegato, due guide din, un gruppo elettrico. Le quantità si moltiplicano da sole: un lotto da quaranta armadi porta in linea i pezzi già scalati, e la lista del prelievo è quella, non una copia a mano. Se cambia il gruppo elettrico, cambia la riga della distinta, e da quel momento la variante vale per tutti, ufficio tecnico compreso.
Dalla scheda della distinta il bottone Struttura e Costi apre lo stesso documento in forma di rapporto, livello per livello, con quantità e costo di ogni voce fino al costo del finito: è il foglio che prima Tiziana teneva a parte, calcolato dal sistema sui prezzi correnti.
La verniciatura del terzista sta in una riga della distinta, come ogni altro componente
Il trucco della lavorazione esterna sta nel trattarla come quello che è: un acquisto. Su un prodotto di servizio (“Verniciatura a polvere AE-40”) si attiva la casella Servizio Terzista, e il servizio entra nella distinta in mezzo ai componenti, una lavorazione a pezzo.
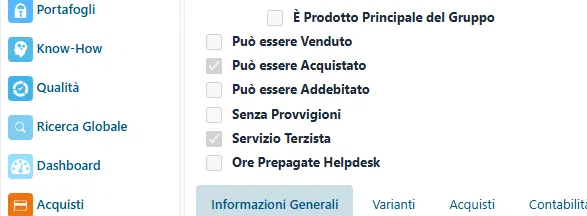
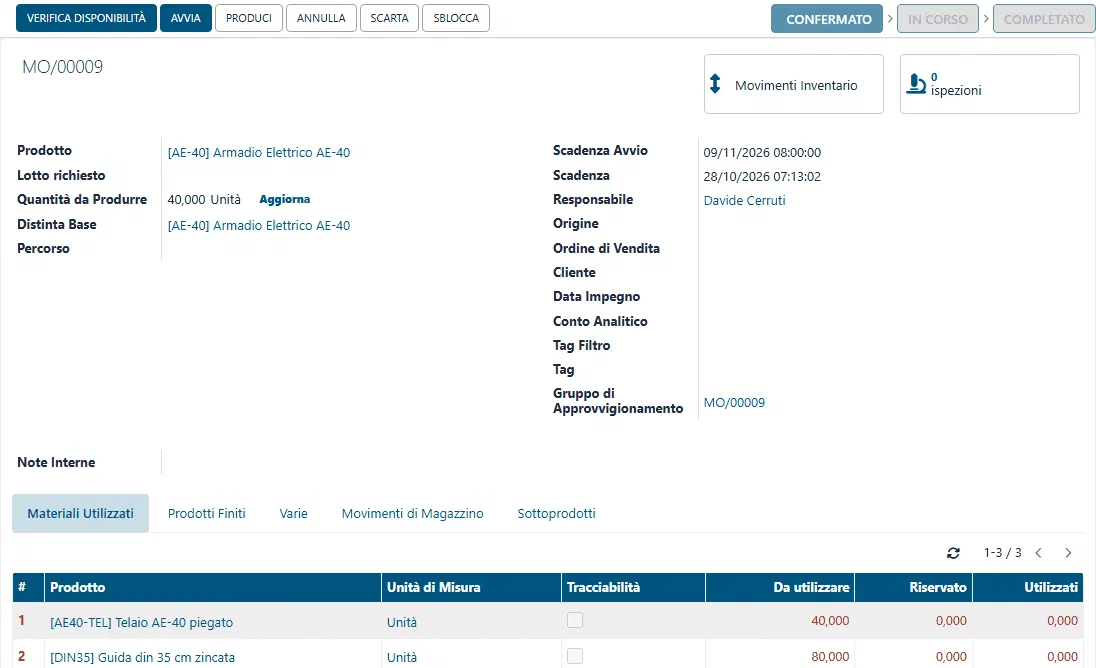
Il prezzo lo porta il listino fornitore del servizio: Smalterie Tagliamento, 38 euro a pezzo, consegna in sette giorni. Da quel momento la meccanica gira da sola: quando l’ordine di produzione dell’AE-40 viene creato, Zelo genera anche l’ordine di acquisto al terzista, con la quantità scalata sul lotto (quaranta armadi, quaranta lavorazioni), la data di consegna allineata alla produzione e l’origine che dice da dove viene: “Verniciatura a polvere AE-40 for MO/00009”.
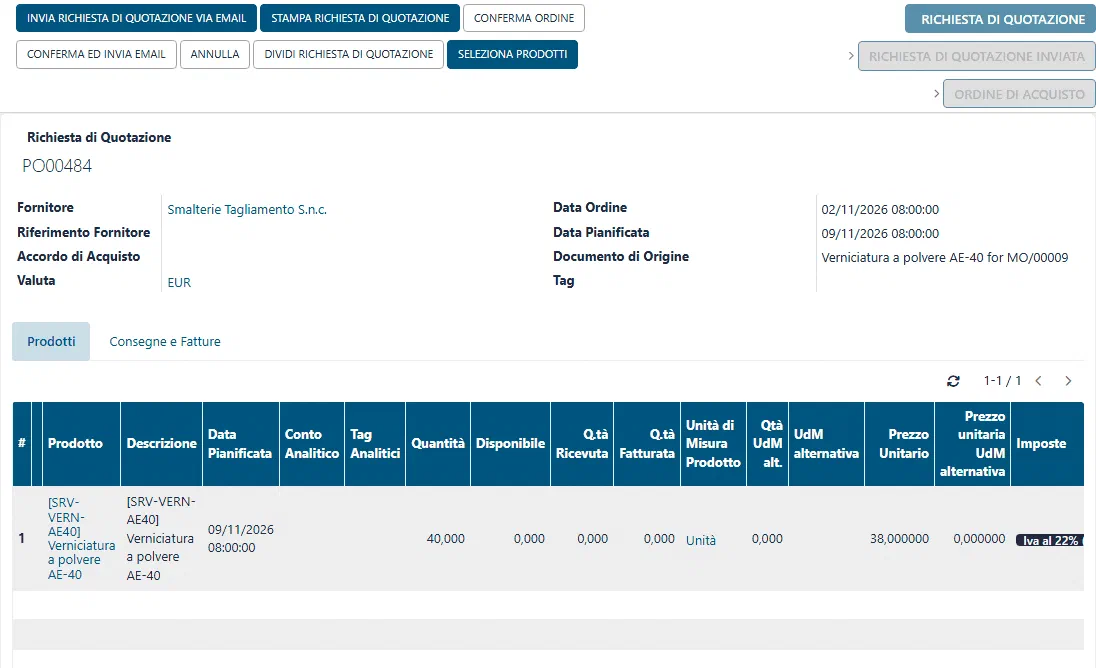
L’ordine nasce in bozza: si controlla, si conferma, e la scadenza del terzista è tracciata come le altre. A fine mese la fattura delle smalterie trova il suo ordine, e il prezzo non si discute a memoria: è quello del listino, o una sua versione aggiornata con data dallo stesso documento.
L’ordine guida l’officina
L’ordine di produzione (MO) in Zelo nasce già confermato: la lista del materiale c’è, le date ci sono. I bottoni della scheda dicono all’operatore cosa fare: Verifica disponibilità controlla se il componente è in magazzino, Produci apre la finestra dove si dichiarano i pezzi fatti e il materiale consumato, e all’ultimo pezzo Marca come Completato chiude l’ordine e riversa il finito a magazzino. Se il cliente cambia la quantità del lotto, il bottone Aggiorna ricalcola componenti e lavorazione senza rifare la scheda.
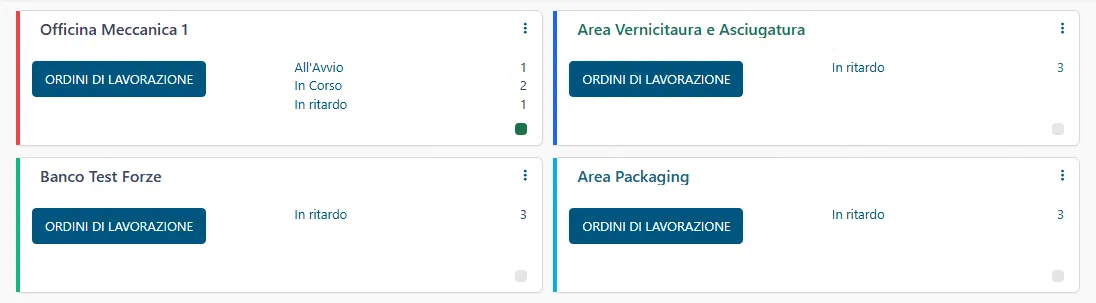
L’officina si vede da una dashboard
La dashboard della produzione mostra i centri di lavoro come schede: officina meccanica, verniciatura e asciugatura, banco test, imballaggio. Su ogni scheda i conteggi degli ordini pronti, in corso e in ritardo, e l’OEE del mese contro l’obiettivo. È la lavagnetta del reparto vista da ufficio, aggiornata da quello che l’officina dichiara invece che da quello che qualcuno ricorda.
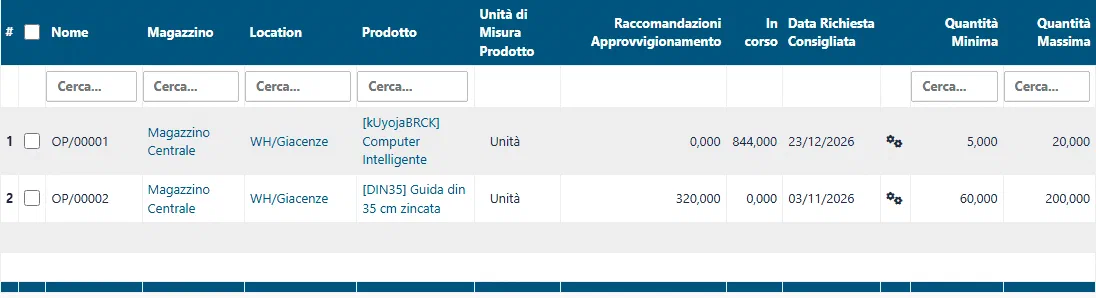
Le guide din si ordinano da una regola, non a occhio
Sulla guida din c’è una regola di approvvigionamento: minimo sessanta, massimo duecento nella posizione di magazzino. La lista delle regole mostra per ognuna la quantità che il sistema consiglia di ordinare, quanto è già in corso e la data consigliata; per la guida din il consiglio del giorno è di 320 pezzi con data al 3 novembre, calcolato sulla giacenza virtuale, cioè tenendo conto anche di quello che il lotto in corso consumerà.
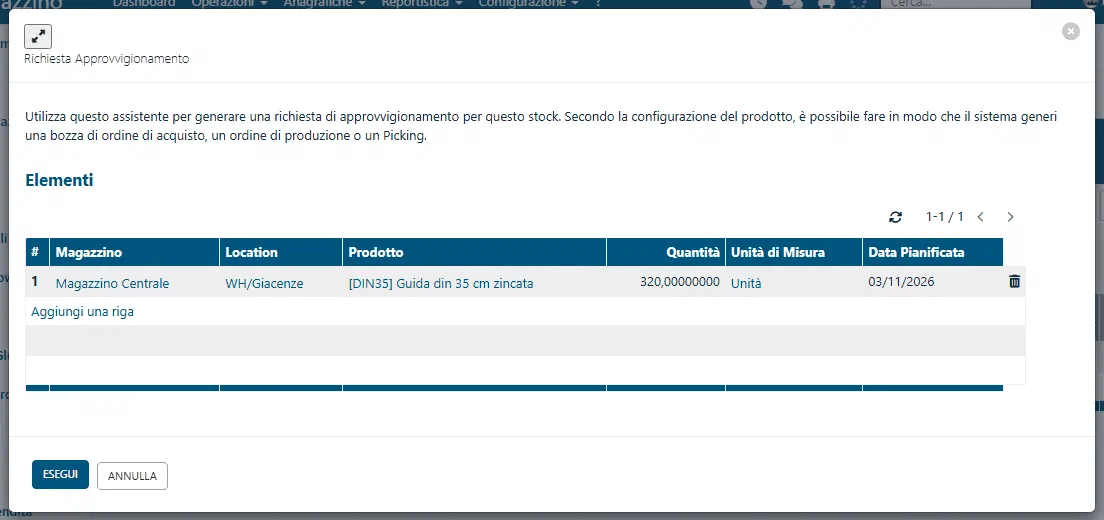
Il bottone Crea Approvvigionamento apre il riepilogo già compilato: prodotto, quantità consigliata, data. Si conferma con Esegui e l’ordine al fornitore (Profilati Brenta, nel listino del riferimento) nasce pronto, con il prezzo e i termini registrati. Chi non vuole nemmeno quel clic ha la via dell’automazione: lo scheduler degli approvvigionamenti gira ogni notte, rilegge le regole e lancia da solo quello che serve.
Il magazzino si muove col codice a barre
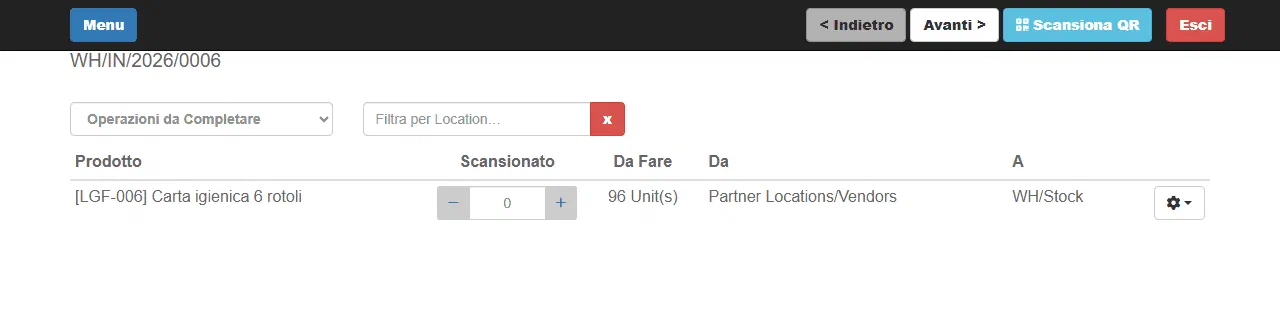
La pagina del barcode di Zelo è un’applicazione a sé, pensata per il terminale del magazzino: si sceglie il tipo di operazione, si scandisce il picking, e ogni scansione di prodotto aggiorna la riga. Il lettore basta; al bisogno anche la tastiera. I prelievi dell’officina finiscono nel sistema al momento in cui avvengono, e il magazzino virtuale che alimenta le regole di riordino resta attaccato al reale.
Un assistente dentro i dati di produzione
Zelo ERP espone un server MCP, il protocollo con cui gli assistenti AI si collegano ai sistemi (il modulo si chiama RESTFUL MCP SERVER ed è nella configurazione standard). Si attiva creando un Token di accesso API, e si collega un assistente come Claude con una riga di configurazione: l’indirizzo del server e il token nell’intestazione. Le chiamate girano con i permessi dell’utente del token e ogni accesso finisce nel log.
Per chi coordina produzione, gli usi sono concreti. Chiedere “quali ordini di produzione sono aperti e in che stato” e ricevere l’elenco con stati e quantità, invece di aprire le schede una a una. Chiedere “cosa manca per il lotto della prossima settimana” e farsi restituire i componenti sotto scorta. Oppure far leggere al collega commerciale, in seconda serata, lo stato reale dei lotti prima di rispondere al cliente. I campi sensibili restano fuori portata anche con un token completo, e tutto ciò che l’assistente legge è registrato.
Domande frequenti
Dove sta il vantaggio
Il lotto dell’AE-40 parte lo stesso, ma i suoi numeri adesso stanno in un documento solo: la distinta dice cosa serve, l’ordine di produzione dice quanto, la regola di scorta fa partire l’acquisto prima che il banco si fermi, e la fattura del terzista trova il suo ordine senza passare dalla memoria di nessuno. Il lavoro che prima si faceva in chiamate e fogli sparsi (decidere le quantità, ricordare i prezzi, rincorrere lo stato) diventa conferma di proposte che il sistema ha già preparato.
L’allestimento è la parte breve: i prodotti di servizio con il flag del terzista, i listini, le regole con i loro minimi. La pagina di Zelo ERP dedicata alla produzione elenca funzione per funzione tutti gli strumenti disponibili. L’organizzazione del lavoro tra officina e terzista, invece, costituiscono il know how e la competitività aziendale.